CNC零件加工如何撑起精密制造:从工艺逻辑到昆山本地的产业实践
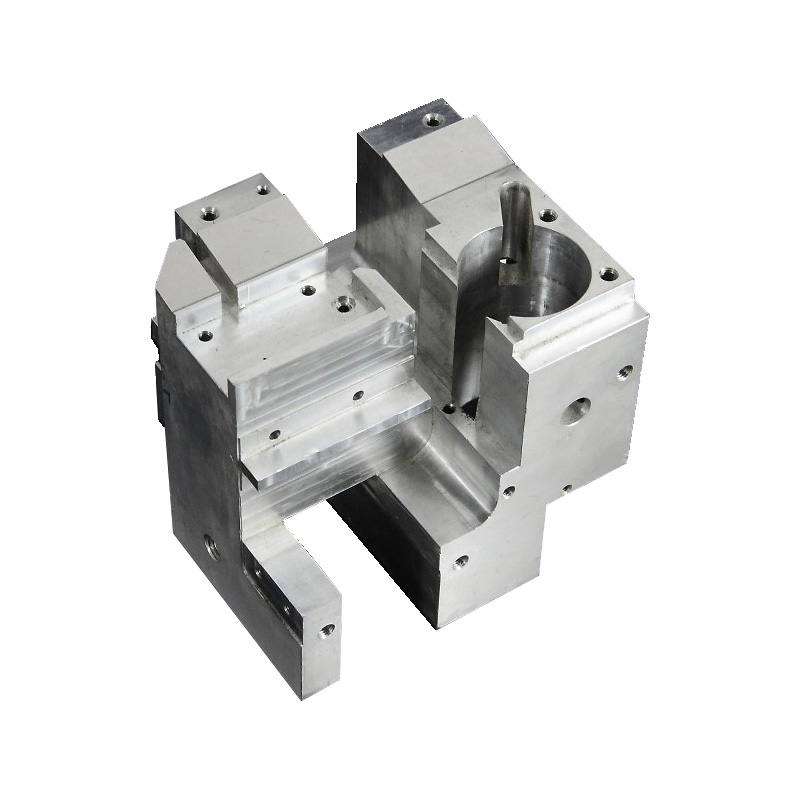
在制造业向高端化、智能化转型的当下,CNC零件加工早已不是"把一块料铣出形状"这么简单。它既是产品设计的物理兑现环节,也是整条供应链精度的起点。据中国机床工具工业协会统计,2023年我国金属切削机床市场规模保持在千亿元级别,其中数控化率已超过45%,而精密零部件定制需求在自动化设备、医疗器械、新能源汽车等领域的拉动下持续攀升。对于昆山及长三角一带的制造企业而言,能否稳定输出高精度CNC加工件,直接决定了其在一级供应商体系中的位置。
一、CNC零件加工的核心价值:精度、一致性与可追溯
CNC(计算机数控)加工的本质,是把图纸上的公差要求转化为可重复的物理结果。与普通机床依赖操作者手感不同,CNC加工依靠程序控制刀具路径,能够在批量生产中保持尺寸一致性。以常见的铝合金结构件为例,位置度控制在±0.02mm以内、表面粗糙度Ra1.6的水平,在五轴加工中心和恒温车间条件下已属常规能力,但真正拉开差距的是批量稳定性——首件合格不难,一千件之后仍保持同样精度,考验的是设备刚性、刀具管理与工艺参数固化能力。
在精密模具加工、非标零件加工等场景中,这种一致性尤为关键。一套自动化设备的传动支架,若孔位偏差累积超过0.05mm,装配时就会出现干涉,整线调试周期被拉长。因此,成熟的昆山机加工厂普遍建立了从原材料入库、首件检验、过程巡检到成品全检的质量链条,并保留完整的加工参数与检测记录,实现质量可追溯。
二、从工艺路线看专业度:装夹、刀具与热变形控制
评价一家CNC零件加工厂的水平,看设备清单只是入门,更应关注工艺路线设计。以典型的数控车床加工与铣削复合件为例,合理的做法是先粗加工释放内应力,再安排去应力处理,最后精加工保证尺寸。对于薄壁件、细长轴类零件,装夹方式的选择往往比机床精度更能决定成败——专用工装、软爪、真空吸盘等手段的运用,体现的是工艺工程师的经验积累。
- 刀具管理:建立刀具寿命台账,按加工材料与工序匹配涂层刀具,避免因刀具磨损导致的尺寸漂移;
- 热变形控制:长时间连续加工会引起机床与工件温升,精密工序安排在恒温环境并预留冷却节拍;
- 程序优化:通过CAM软件仿真验证刀路,减少空行程与撞刀风险,提高材料利用率。
这些细节不写在报价单上,却实实在在影响交付质量。行业内一项针对机加工废品原因的调研显示,尺寸超差与表面缺陷合计占比超过六成,其中相当部分可归因于工艺方案而非设备本身。
三、本地产业实践:昆山精密机械加工的协同优势
昆山地处长三角制造腹地,周边聚集了自动化设备、电子通信、汽车零部件等大量下游企业,形成了"设计—加工—装配—检测"的高效协同网络。以赫冠精密机械(kshgjm.com)所在的昆山精密机械加工生态为例,本地企业普遍承接CNC零件加工、精密零部件定制、机械零件代加工等业务,服务对象从自动化设备制造厂商延伸到医疗器械与新能源配套领域。地理邻近带来的好处是显而易见的:图纸沟通当天完成、样品试制周期压缩到三至五天、批量订单可就近配套表面处理与热处理资源。
一个具有代表性的案例是某自动化产线集成商的结构件项目:零件包含多处沉孔与螺纹,材质为6061铝合金,要求平面度0.03mm。通过将工序拆分为粗铣、去应力、精铣三道,并采用定制工装定位,批量交付合格率稳定在99%以上,装配端返修率明显下降。这类案例说明,精密零部件定制的竞争力,最终落在工艺组织能力上,而非单一设备的参数比拼。
四、选型建议:如何判断一家CNC加工厂是否靠谱
采购方在筛选供应商时,可从四个维度切入:其一,看检测手段是否完整,三坐标测量仪、粗糙度仪、影像仪是否配备并真实使用;其二,看工程团队能否参与图纸评审,对公差标注不合理之处提出可制造性建议;其三,看交付记录与客户结构,长期服务自动化设备制造或精密模具加工领域的厂商通常工艺更成熟;其四,看响应机制,非标零件加工难免遇到设计变更,能否快速调整排产是合作顺畅与否的关键。
CNC零件加工是制造业的"基本功",也是产品创新的落地支点。在精度要求日益严苛的今天,选择具备工艺沉淀与质量体系的加工伙伴,比单纯比较单价更有长期价值。对于寻求稳定配套的企业而言,深入考察一家昆山机加工厂的真实工艺能力,往往是项目成功的第一步。